
Ghid pentru motor DC cu armatură: opțiuni de laminare, înfășurare și asamblare a miezului
O linie de convertizor rulează trei motoare de curent continuu cu magnet permanent de 24 V la 1.800 rpm. La aproximativ 4.500 de ore de funcționare, o unitate începe să scânteie vizibil la cutiile de perii și își pierde aproximativ 6% din viteza sub aceeași sarcină. Înfășurările sunt curate. Defecțiunea se află în armătură: un comutator canelat, o stivă de rotoare care rulează câteva zecimi de milimetru excentric de la reconstrucție și perii așternut pe abia 60% din față.
Concluzia mai intai: armătura este ansamblul înfășurării rotative care transportă curent, reduce fluxul câmpului și produce cuplu. Comutatorul și periile sunt cele care mențin curentul care curge în direcția corectă pe măsură ce rotorul se rotește. Într-o mașină de curent continuu, aceste părți sunt judecate împreună, nu pe rând. O stivă de laminare ținută la limite strânse de bavuri și concentricitate valorează puțin dacă comutatorul nu este rotund, iar un comutator perfect nu poate salva un stivă plină de scurtcircuit interlaminari.
Ceea ce urmează este o vedere practică a părții armăturii unui motor de curent continuu: circuitul magnetic, înfășurarea, limita de comutație și modul în care miezul este de fapt cumpărat, de la laminarea probei până la livrarea în serie.
Cum armătura produce cuplu și unde mușcă comutația
Două relații explică cele mai multe măsurători pe banc pe un motor DC cu perie și ambele îndreaptă direct înapoi către armătură.
- Cuplu: T ≈ k · Φ · Ia, fluxul câmpului înmulțit cu curentul de armătură.
- EMF din spate: E ≈ k · Φ · ω, care crește cu viteza și stabilește curentul de funcționare la o tensiune de alimentare dată.
- Calea curentă: alimentare, perie, segment comutator, bobină armătură, perie de retur.
- Comutație: comutatorul inversează curentul bobinei pe măsură ce fiecare bobină traversează neutrul magnetic, astfel încât curentul bobinei este alternativ, chiar dacă sursa este DC.
- Reacția armăturii: forța magnetomotoare proprie a armăturii înclină și slăbește câmpul principal și deplasează axa neutră. La un curent ridicat, apare ca o scânteie pe marginea periei de fugă și o mică pierdere de cuplu pe amper.
Circuit magnetic
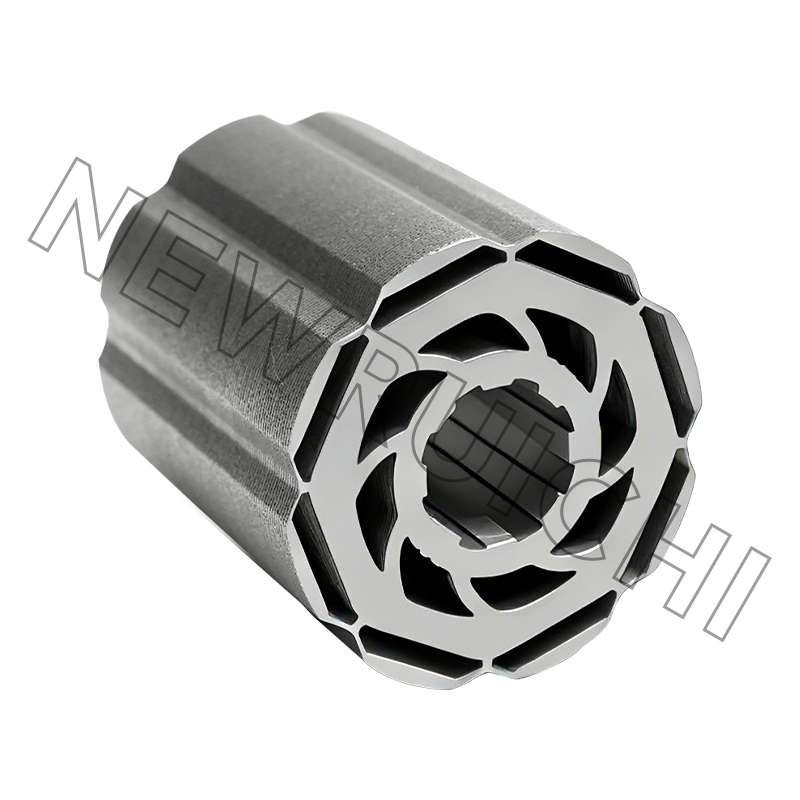
Laminările rotorului și statorului sunt stivuite din oțel electric neorientat, în mod normal 0,35 mm sau 0,50 mm. Ecartamentul mai subțire reduce pierderile de curenți turbionari, dar scade factorul de stivuire și crește costul pe kilogram, așa că rareori este o îmbunătățire gratuită.
Înfășurare
Umplerea de cupru, ecartamentul firului și lungimea turei de capăt stabilesc pierderea I²R. Clasa de izolație F sau H stabilește cât de multă marjă termică aveți voie să utilizați înainte ca înfășurarea să devină partea limitativă.
Comutație
Calitatea periei, presiunea arcului, excentricitatea comutatorului și adâncimea de tăiere decid declanșarea scânteilor. Runout peste aproximativ 0,02 mm apare de obicei ca zgomot de perie cu mult înainte de a apărea ca o defecțiune, motiv pentru care defecțiunea de mai sus a fost urmărită la 4.500 de ore și nu la 500.
Tensiunea armăturii sau controlul câmpului: decideți înainte de a cumpăra
Gama de viteză este o decizie de control, dar constrânge proiectarea armăturii. Controlul tensiunii armăturii, utilizat sub viteza de bază, oferă un cuplu aproximativ constant și o viteză largă de rotație - alegerea obișnuită pentru transportoare, role de alimentare și axe de poziționare. Slăbirea câmpului, folosită peste viteza de bază, furnizează o putere aproximativ constantă, dar marja de comutație scade pe măsură ce fluxul scade și sursa de câmp trebuie să rămână stabilă sub sarcină.
Unitățile PWM la 20 kHz și mai sus păstrează ondulația curentă, iar încălzirea suplimentară a armăturii care vine cu el este mică; mai jos, verificați pierderile de perie și miez la frecvența reală a purtătoarei, mai degrabă decât să presupuneți că numărul foii de date este valabil. Motoarele cu bobinaj în serie nu pot fi slăbite în câmp în același mod, deoarece câmpul și armătura împart același curent. Utilizați unități de serie sau controlul rezistenței și acceptați că reglarea vitezei va fi mai blândă.
Trei moduri de a construi stiva de rotoare și cât costă fiecare
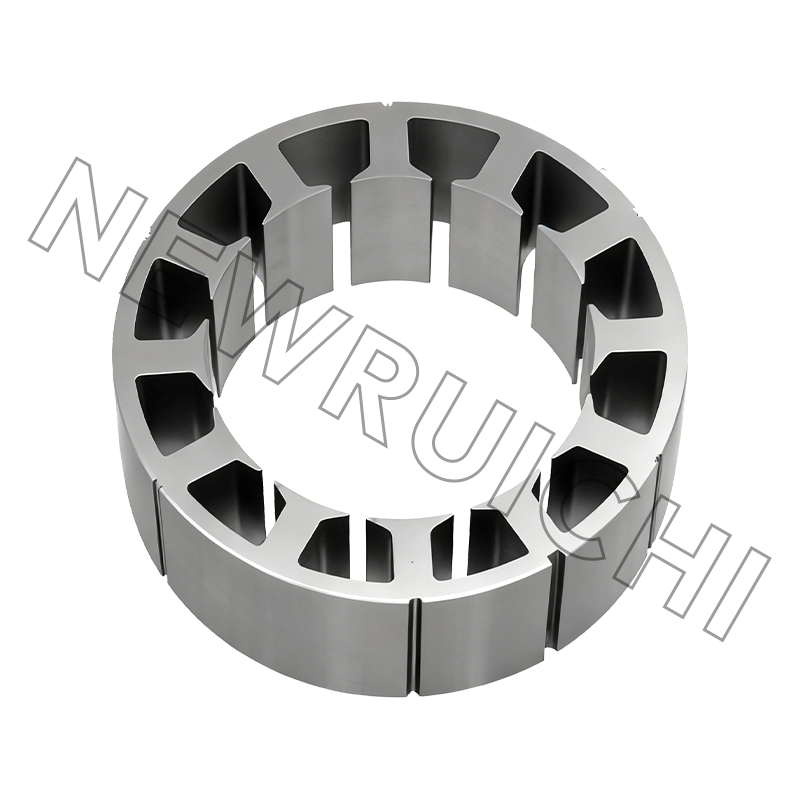
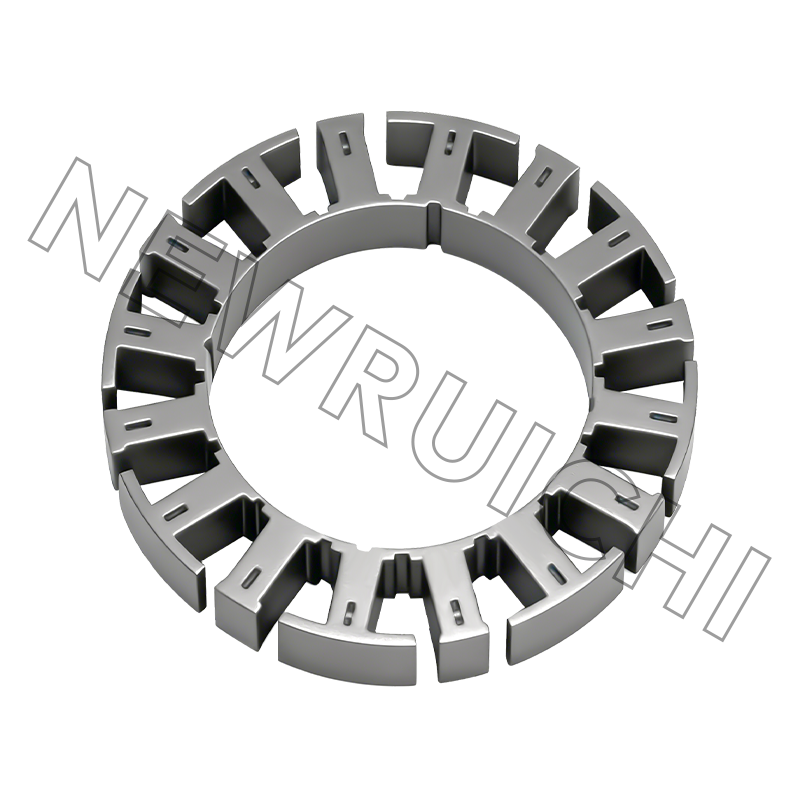
Compensația nu este abstractă. O stivă interconectată economisește bani pentru scule, dar crestăturile creează saturație locală și contact metal-metal. O stivă lipită cu adeziv menține stratul de izolație intactă și măsoară, de obicei, cea mai mică pierdere de miez, la prețul dispozitivelor de fixare și al timpului de întărire. Stivele sudate stau între ele și sunt alese atunci când integritatea mecanică a unui teanc lung contează mai mult de câțiva wați. Acolo unde geometria de interblocare este factorul decisiv, comportamentul miezuri laminate interblocate în ansambluri de precizie merită revizuit înainte ca desenul să fie înghețat.
Dacă designul este încă deschis, cumpărarea laminațiilor rotorului și statorului la desen este cea mai rapidă modalitate de a compara stivele de construcție înainte de a se angaja într-o matriță.
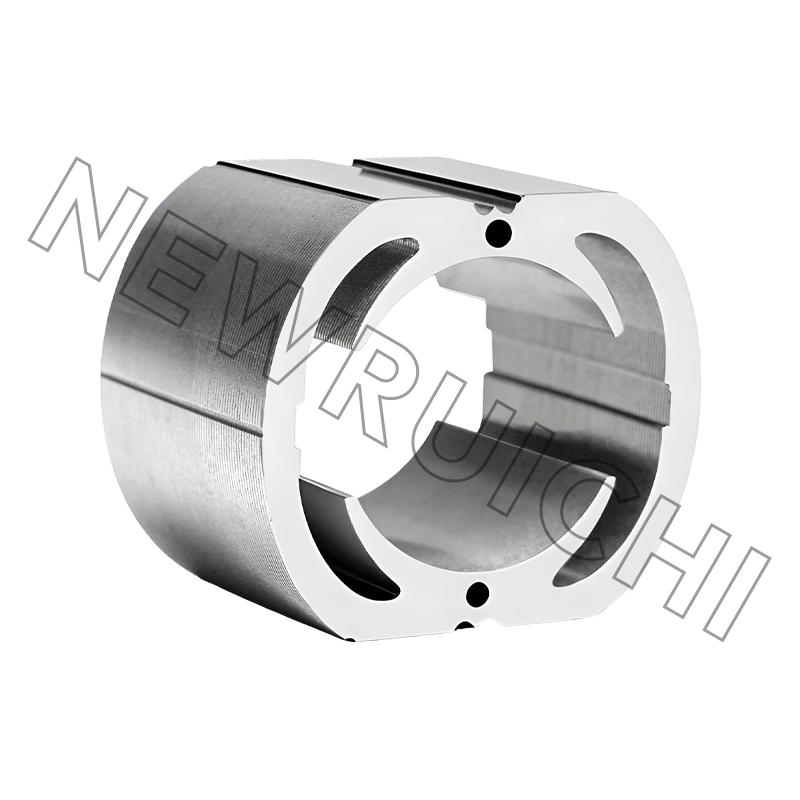
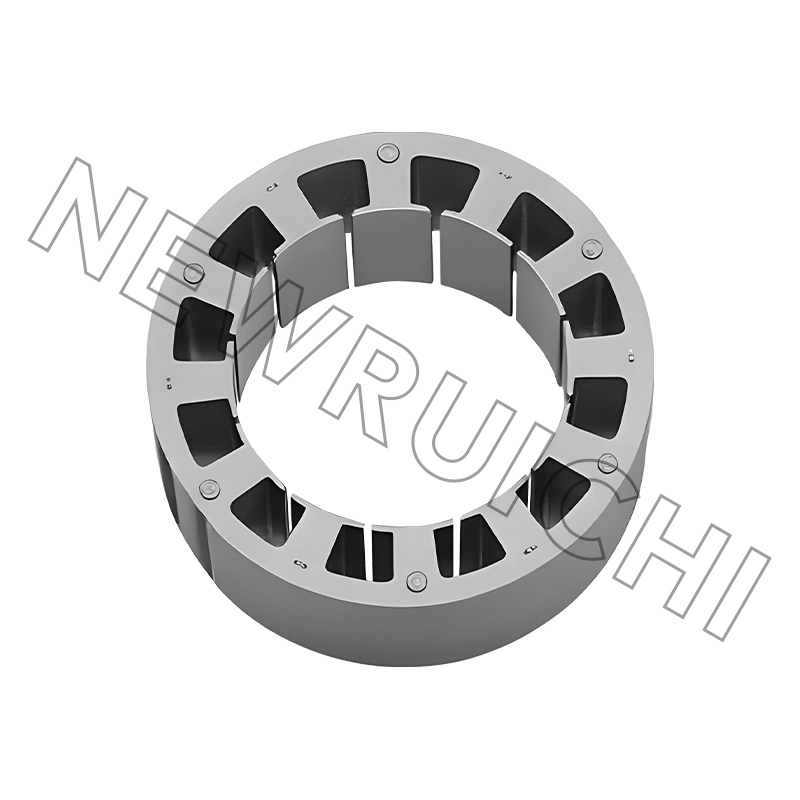 Laminari pentru stator și rotor cu motor de curent continuu Laminările personalizate ale statorului și rotorului susțin comparații în faza de proiectare înainte de angajarea sculelor, ajutând la evaluarea pierderilor magnetice și a potrivirii ansamblului. Vizualizare produs →
Pierderi pe care nu le veți găsi în fișa tehnică
O fișă de date oferă o cifră de eficiență la un punct de operare. Împărțirea între mecanismele de pierdere este cea care decide dacă armătura se încălzește la jumătate de sarcină sau se supraîncălzi la 80% din valoarea nominală.
Împărțire indicativă într-un mic motor DC cu perie la sarcină nominală; cotele reale se schimbă cu densitatea fluxului, viteza și gradul de perie.
Pierderile de cupru se scalează cu pătratul curentului, astfel încât o suprasarcină de 10% adaugă cu aproximativ 21% mai multă căldură în înfășurare. De aceea, defecțiunile periei și înfășurării apar rar la curentul imprimat pe etichetă. Pierderea miezului este fixată de densitatea fluxului, ecartamentul din oțel și numărul de scurtcircuit interlaminari, ceea ce înseamnă că o stivă cu acoperire zgâriată se încălzește chiar și fără sarcină - un diagnostic util atunci când un motor asamblat este fierbinte.
În cazul în care Brushed DC Armatures încă câștigă
Brushed DC nu este o moștenire peste tot. Se menține acolo unde o conexiune cu două fire, un cuplu de pornire ridicat și o unitate cu costuri reduse depășesc întreținerea periodică a periei.
Împărțirea indicativă a cererii tipice de armătură DC periată, nu un studiu de piață.
Fiecare segment solicită armătura în mod diferit. Ajutoarele auto pedepsesc ciclul termic și vibrațiile, unitățile medicale și de mobilitate pedepsesc zgomotul acustic și stabilitatea filmului comutatorului, iar uneltele electrice pedepsesc curentul de vârf. O stivă care se potrivește unuia se potrivește rar pe toate trei fără modificări ale gradului de oțel sau ale metodei de construcție.
Cumpărarea de bază: toleranțe, teste și riscurile pe care le asumi
| Caracteristic | Cerință tipică | De ce contează |
|---|---|---|
| Înălțimea bavurilor de laminare | 0,05 mm sau mai puțin; 0,03 mm pe stive strânse | Bavuri scurte laminate adiacente și crește pierderea miezului |
| Diametrul exterior al rotorului și alezajul arborelui | Pe desen, de obicei ±0,05 mm | Setează spațiul de aer și potrivirea arborelui; excentricitatea se manifestă ca vibrație |
| Lungimea stivei | De obicei ±0,2 mm | Modifică fluxul și constanta cuplului de la unitate la unitate |
| Factorul de stivuire | 0,95 până la 0,98 în funcție de construcție | Un factor mai mic înseamnă mai mult cupru pentru același cuplu |
| Izolație interlaminară | Fără deteriorare vizibilă a stratului | Acoperirea zgâriată creează pantaloni scurți și puncte fierbinți locale |
| Unghi de înclinare | Pe desen, de obicei un pas de slot | Înclinarea incorectă crește cuplul de strângere și zgomotul audibil |
| Running comutator după asamblare | 0,02 mm sau mai bine | Controlează direct scânteia și durata periei |
Acolo unde riscul de cumpărare se acumulează efectiv este în amonte de desen. Cinci eșecuri reprezintă majoritatea disputelor pe care le vedem:
- Calitatea de oțel înlocuită cu o calitate neorientată mai ieftină cu pierderi mai mari.
- Sudate stropii sau interblocări reconstruite care aplatizează stiva și scurtează laminatele.
- Deteriorarea stratului de acoperire de la manipularea în vrac înainte ca stiva să fie lipită.
- Material furnizat necoacet, care ridică pierderea miezului fără a modifica nici o dimensiune.
- Loturi amestecate într-un singur teanc, care apar ca dispersare de la unitate la unitate în extragerea curentă.
Pentru programele de volum, cumpărarea unui teanc finit, mai degrabă decât a colilor libere, transferă aceste riscuri către furnizor și elimină variația de lungime a stivei de pe linia de asamblare.
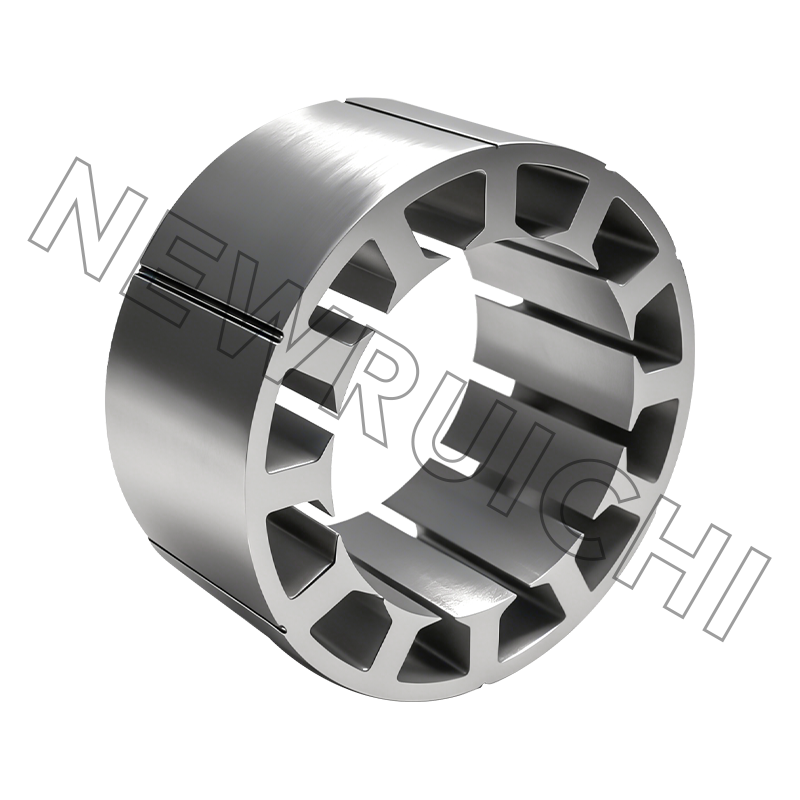
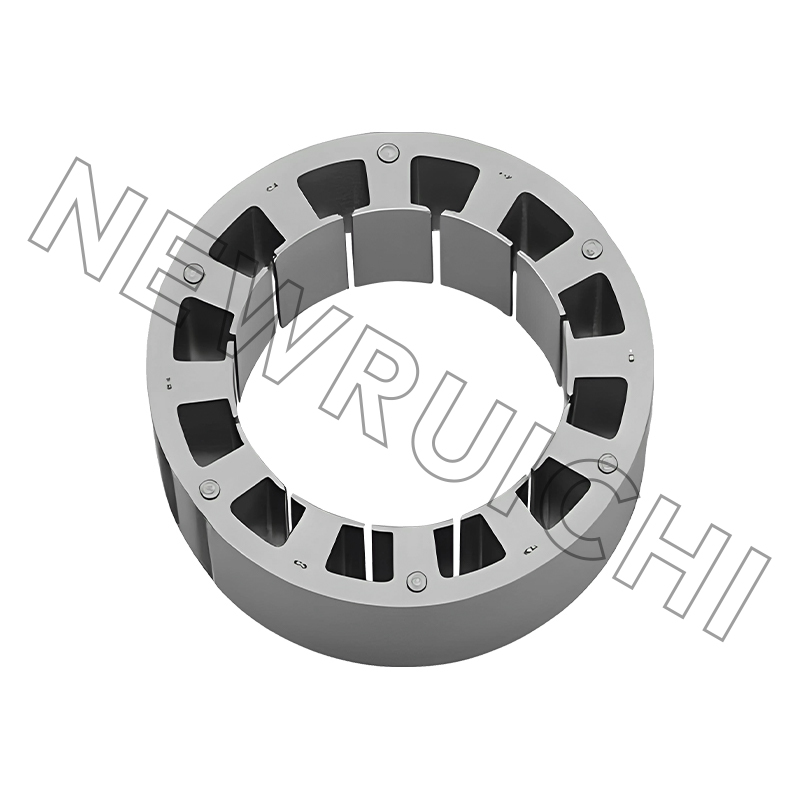 Ansambluri de miez de rotor și stator de motor de curent continuu Ansamblurile de miez laminate finite se potrivesc cu programele de motoare de volum, transferând riscul de stivuire către furnizor și reducând variația lungimii stivei pe linia de asamblare. Vizualizare produs →
De la eșantion la serie: O secvență care ține
1. Revizuirea desenului și a oțelului.
Confirmați ecartamentul, gradul, greutatea acoperirii și construcția stivei înainte de tăierea oricărui material.
2. Mostre tăiate cu laser.
Câteva sute de piese, fără scule, livrate în timp ce designul este încă în mișcare.
3. Stack and bond proces.
Măsurați factorul de stivuire obținut și lungimea stivei față de desen.
4. Test de potrivire, centrifugare și termică.
Spațiul de aer, curățarea, creșterea temperaturii la sarcina nominală și comportamentul periei la comutator.
5. Scule de volum.
Matriță de ștanțare sau lot laser, care se potrivește cu cantitatea și riscul de schimbare.
6. Primul articol și documentație.
Raport dimensional, certificate de materiale și PPAP în cazul în care programul este auto.
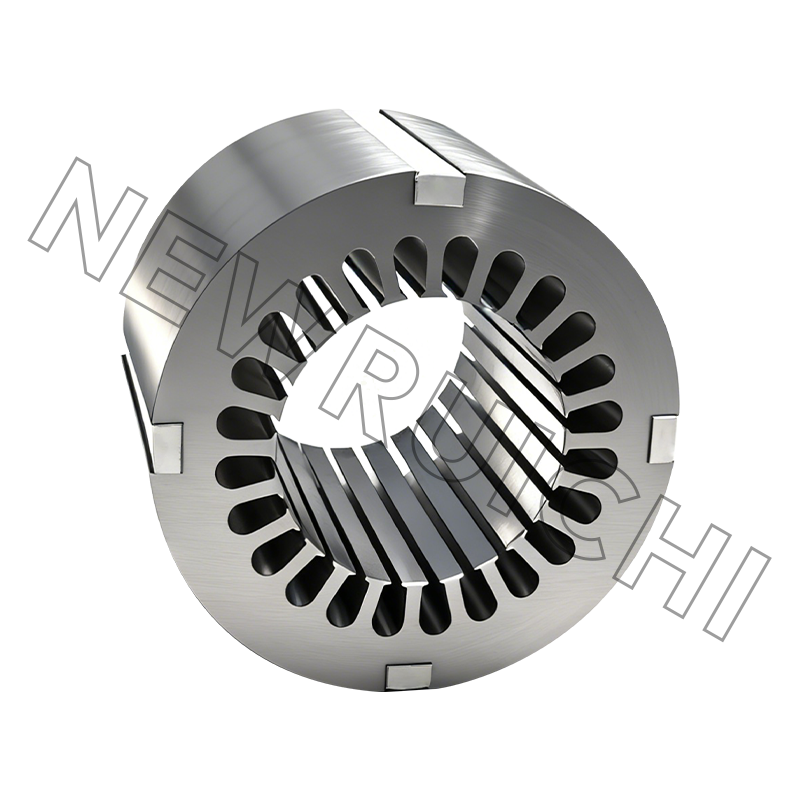
Eșantioanele tăiate cu laser vă permit, de asemenea, să testați o schimbare a calității oțelului înainte de a vă angaja pe o matriță. Un grad de 0,35 mm care măsoară pierderea mai mică a miezului poate justifica sau nu costul suplimentar pe kilogram, iar o încercare de stivă răspunde la această întrebare într-o săptămână și nu într-un sfert.
 Probe de laminare pentru stator și rotor tăiate cu laser Probele personalizate de laminare tăiate cu laser sprijină verificările timpurii ale designului motorului și testele de calitate a oțelului înainte de angajarea matriței și producția în volum. Vizualizare produs →
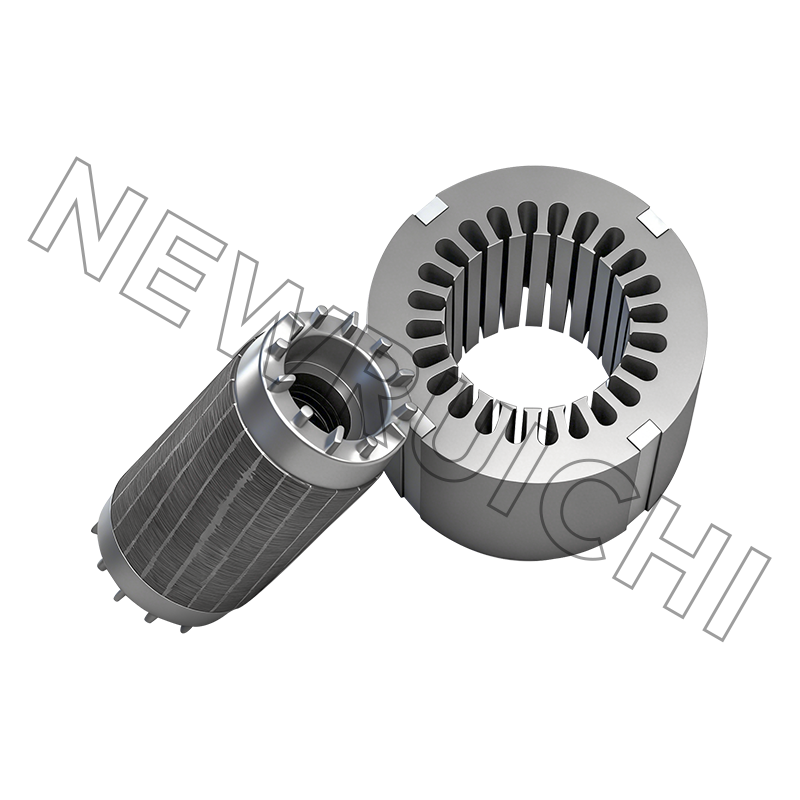
După etapa de eșantionare, traseul de laminare și de fabricație a miezului - tăierea oțelului, ștanțarea sau tăierea cu laser, recoacere acolo unde este specificat, stivuire prin interblocare, adeziv sau sudură și inspecția finală - este locul în care datele de livrare sunt câștigate sau pierdute. Merită să parcurgeți acel flux o dată cu furnizorul înainte de prima comandă de achiziție, nu după.
Note de întreținere și conformitate
- Inspectați periile la jumătate din durata de uzură estimată, nu la defecțiune.
- O peliculă uniformă de comutator de culoare ciocolată este sănătoasă; pelicula neregulată indică contaminare sau calitate greșită a periei.
- Mențineți presiunea arcului conform specificațiilor. Presiunea joasă glazurează comutatorul, presiunea ridicată uzează rapid periile.
- Curățați cu un solvent compatibil cu izolația bobinajului; praful de carbon conduce.
- Depozitați miezurile stivuite uscate și împachetate, deoarece rugina interlaminară se comportă exact ca un scurtcircuit electric.
În ceea ce privește conformitatea, miezurile de motoare pentru programele de automobile se află în general într-un sistem de calitate IATF 16949, miezuri industriale generale conform ISO 9001 și cadre și baze sudate conform ISO 3834, cu management de mediu conform ISO 14001. Aceste certificate contează mai puțin ca hârtie și mai mult ca motiv pentru care sosesc rapoartele din primul articol, certificatele de materiale și notificările de modificare fără a fi modificate.
Nimic din toate acestea nu complică armătura. Îl face specific: calitatea oțelului, construcția stivei, limita bavurilor, curățarea comutatorului. Rezolvați-le pe cele patru și problema scânteilor de 4.500 de ore încetează să mai fie un mister.
Adresa ta de e-mail nu va fi publicată. Câmpurile obligatorii sunt marcate cu *

 Email: [email protected]
[email protected]
[email protected]
 Telefon/Telefon:
+86-18861576796 +86-18261588866
+86-15061854509 +86-15305731515
Drepturi de autor © Wuxi New Ruichi Technology Co., Ltd. / Wuxi Cailiang Machinery Co., Ltd. All rights reserved.
Producători de miezuri de stator și rotor
